


Pengarang: Weibo
Tarikh: Sep 15, 2026
Maksud Extruder: Jenis, Prinsip Kerja, Aplikasi & Panduan Pemilihan
Maksud extruder bermula dengan satu idea mudah: extruder ialah mesin yang menolak bahan melalui dadu untuk membentuknya secara berterusan. Dalam pemprosesan plastik, ini biasanya bermaksud memasukkan pelet polimer ke dalam tong yang dipanaskan, mencairkannya dengan skru berputar, dan memaksa cair melalui bukaan tetap untuk membentuk paip, filem, kepingan, profil atau pelet. Takrifan kedengaran pendek, tetapi frasa itu merangkumi keluarga besar mesin, daripada penyemperit getah padat di lantai kilang kepada garis pengkompaunan skru berkembar selari 40:1. Jurutera, pasukan pembelian dan krew penyelenggaraan masing-masing mentafsirkan maksud extruder melalui mesin yang mereka kendalikan, jadi ia patut dipecahkan istilah itu dari beberapa sudut.
Panduan ini menerangkan maksud penyemperit dari segi praktikal: asal kamus, prinsip kerja, konfigurasi skru dan tong utama, aplikasi yang bergantung pada peralatan penyemperitan dan pertimbangan pemilihan dan penyelenggaraan yang penting kepada pembeli. Kami juga menggunakan pengalaman Zhoushan Microwave Machinery, pengeluar skru dan tong Cina yang diasaskan pada tahun 1990, untuk menunjukkan cara definisi itu diterjemahkan ke dalam keputusan pembekal dunia sebenar. Pada akhirnya, anda sepatutnya dapat menerangkan apa itu extruder, tunjukkan bahagian yang menentukan prestasinya, dan tanya soalan yang betul apabila anda membandingkan mesin atau alat ganti.
Ringkasnya, maksud extruder dalam amalan perindustrian ialah pembentukan berterusan bahan cair atau lembut dengan tekanan dipacu skru melalui dadu, dan gabungan skru dan tong di dalam mesin menentukan sebahagian besar keupayaan dan kosnya.
Extruder Maksud: Melangkaui Definisi Kamus
Kamus mentakrifkan extruder sebagai "mesin yang membentuk bahan dengan memaksanya melalui dadu." Frasa itu menangkap gerakan penting, tetapi ia meninggalkan keadaan di dalam mesin. Penyemperit plastik biasa tidak hanya menolak pelet sejuk melalui lubang. Ia mesti memberi makan kepada bahan, padatkannya, mencairkannya dengan geseran dan haba luaran, campurkan sebarang bahan tambahan atau pewarna, membina tekanan, dan kemudian menolak cair homogen melalui dadu yang menghasilkan keratan rentas akhir. Secara ringkasnya, maksud extruder dalam reka bentuk peralatan dibentuk oleh skru, tong, sistem pemanasan, kotak gear, dan acuan bersama-sama, bukan oleh acuan sahaja.
Perkataan itu mempunyai sejarah linguistik yang panjang. "Extruder" berasal dari bahasa Latin extrudere , gabungan daripada ex (keluar) dan trudere (untuk menolak). Asal itu menjelaskan mengapa perkataan yang sama muncul dalam medan yang sangat berbeza. Dalam industri makanan, penyemperit memasak dan membentuk makanan ringan dan makanan haiwan. Dalam pemprosesan seramik dan logam, penyemperit memaksa tanah liat atau bilet yang dipanaskan melalui acuan. Dalam percetakan 3D, penyemperit kecil menyuapkan untaian filamen nipis ke dalam muncung panas. Setiap peranti ini berkongsi prinsip yang sama: gunakan tekanan pada bahan dan biarkan bukaan berbentuk menentukan hasilnya.
Dalam pemprosesan plastik, istilah ini membawa beberapa andaian khusus yang berguna untuk diketahui. Pertama, extruder ialah mesin berterusan, manakala mesin pengacuan suntikan adalah kitaran. Kedua, extruder merujuk kepada keseluruhan mesin, manakala istilah "skru penyemperit" dan "tong penyemperit" merujuk kepada dua komponen paling kritikal di dalamnya. Ketiga, keluaran penyemperit, sering dipanggil penyemperit, boleh menjadi apa-apa sahaja daripada paip siap kepada helaian separuh siap yang pergi ke pemprosesan selanjutnya. Mengingat perbezaan ini menjadikannya lebih mudah untuk berkomunikasi dengan pembekal jentera, kerana perkataan yang sama muncul dalam katalog produk, dokumentasi proses dan manual penyelenggaraan dengan rona makna yang sedikit berbeza.
Oleh itu, takrifan praktikal penyemperit bergantung pada konteks: bagi pembina mesin ia adalah barisan pemprosesan yang lengkap, bagi pembuat komponen ia adalah pemasangan skru dan tong, dan bagi pengendali loji, peralatan yang menukar bahan mentah menjadi produk yang boleh dijual.
Cara Extruder Berfungsi: Prinsip Kerja dan Komponen Teras
Sebaik sahaja anda mengetahui apa itu extruder, lapisan seterusnya bagi maksud extruder ialah bagaimana ia menukar polimer pepejal kepada cair berterusan. Proses ini mengikut urutan logik yang sama dalam hampir setiap penyemperit dipacu skru. Skru berputar di dalam tong yang rapat, mewujudkan geseran mekanikal semasa dipanaskan secara luaran. Polimer cair kemudiannya terkumpul di kepala tong dan dipaksa melalui celah die.
Proses Penyemperitan Langkah demi Langkah
- Memberi makan - Bahan masuk ke dalam tong melalui corong, sama ada secara graviti atau dengan pengumpan daya. Tekak suapan biasanya disejukkan dengan air untuk mengelakkan pencairan dan penyambungan pramatang.
- Penyampaian dan pemampatan - Saluran skru membawa bahan ke hadapan. Apabila kedalaman saluran berkurangan, bahan itu memampat, mengeluarkan udara, dan mula lembut.
- Pencairan dan pengplastikan - Haba geseran daripada putaran skru ditambah jalur pemanas tong mencairkan polimer. Penerbangan penghalang atau elemen pencampuran meningkatkan keseragaman cair.
- Pemeteran dan tekanan - Bahagian skru akhir mengawal kadar keluaran, melancarkan turun naik tekanan, dan menyampaikan suhu cair yang konsisten ke kepala.
- mati membentuk - Cairan melepasi pek skrin, plat pemutus, dan kemudian dadu, yang memberikan penyemperit keratan rentas dan saiz terakhirnya.
- Penyejukan dan pengendalian hiliran - Selepas acuan, produk ditentukur, disejukkan, ditarik, dipotong atau dilukai, bergantung pada penggunaan.
Komponen Teras Extruder
Setiap penyemperit, tanpa mengira saiz atau pengilang, mengandungi bahagian utama berikut. Memahami peranan mereka membantu kakitangan penyelenggaraan dan pembeli membandingkan mesin dengan yakin.
| Komponen | Fungsi | Kesan terhadap Kualiti Produk |
|---|---|---|
| skru | Menyampaikan, memampatkan, mencairkan dan mencampur bahan | Menentukan output, kualiti cair dan penggunaan tenaga |
| tong | Mengelilingi skru dan memindahkan haba | Menjejaskan kawalan suhu dan perlindungan haus skru |
| Sistem pemanasan dan penyejukan | Mengekalkan profil suhu yang diperlukan | Mencegah degradasi dan memastikan konsistensi cair |
| Kotak gear dan motor pemacu | Putar skru pada kelajuan dan tork yang diperlukan | Menetapkan daya pemprosesan maksimum dan kestabilan tork |
| Plat pemutus dan pek skrin | Menapis pencemaran dan membina tekanan | Meningkatkan kebersihan dan pengadunan cair |
| Die | Membentuk extrudate ke dalam bentuk yang diingini | Mentakrifkan ketepatan dimensi dan kemasan permukaan |
Bagi pembeli dan jurutera, skru dan tong patut diberi perhatian khusus. Kedua-dua bahagian ini haus antara satu sama lain di bawah suhu dan tekanan tinggi, dan aloi, rawatan haba, dan pengerasan permukaannya menentukan berapa lama penyemperit boleh berjalan sebelum penyelenggaraan diperlukan. Pengilang seperti Jentera Gelombang Mikro yang menghasilkan kedua-dua skru dan tong boleh mengawal kesesuaian, pemilihan bahan dan rawatan permukaan sebagai sistem yang dipadankan, yang merupakan kelebihan praktikal apabila menggantikan komponen pada talian sedia ada.
Nisbah Panjang-ke-Diameter Skru: Spesifikasi Utama
Antara spesifikasi yang mentakrifkan maksud extruder dalam istilah kejuruteraan, nisbah panjang-ke-diameter skru patut diberi perhatian khusus. Nisbah L/D membandingkan panjang kerja skru dengan diameternya, dan ia secara langsung mempengaruhi berapa banyak pencairan, pencampuran dan tekanan skru boleh dihantar. Nilai L/D yang lebih tinggi biasanya memberikan masa tinggal yang lebih lama dan pemplastikan yang lebih baik, itulah sebabnya talian keluaran tinggi dan pengkompaunan cenderung menggunakan skru yang lebih panjang. Konfigurasi skru yang berbeza telah berkembang di sekitar julat L/D yang berbeza, dan membacanya dengan betul membantu anda membandingkan lembaran data pembekal. Carta bar di bawah meringkaskan nisbah L/D biasa untuk lima konfigurasi skru penyemperit biasa.
Nisbah L/D Biasa mengikut Konfigurasi Skru
Skru planet 18:1
Skru berkembar kon 22:1
Umum skru tunggal 25:1
Paip skru tunggal atau filem 30:1
Pengkompaunan kembar selari 40:1
Membaca carta dari bawah ke atas mendedahkan logik yang jelas di sebalik makna extruder dalam reka bentuk mesin. Konfigurasi planet mempunyai L/D terpendek kerana gelendong gelendongnya mengedarkan tegasan ke atas permukaan yang besar, jadi ia tidak memerlukan tong panjang untuk mencapai kualiti cair yang baik. Skru berkembar kon juga kekal padat, yang sesuai dengan peranan tipikalnya untuk memplastikan PVC tegar pada suhu pemprosesan yang rendah. Skru tunggal tujuan umum beroperasi pada 25:1 kerana geometri itu memberikan keseimbangan yang boleh dipercayai untuk kebanyakan pelet yang anda akan berikan kepadanya. Apabila aplikasi menuntut kualiti cair yang lebih tinggi, panjang skru tunggal memanjang kepada 30:1, seperti yang dilihat dalam saluran paip dan filem. Skru berkembar selari pada 40:1 mewakili ekstrem yang lain: tong panjang menyediakan berbilang zon pencampuran dan membolehkan port suapan diletakkan di sepanjang tong. Dalam amalan, nisbah L/D juga mempengaruhi ruang lantai pemasangan, kos pemanasan tong dan prosedur penyingkiran skru. Skru yang lebih panjang bermakna lebih banyak sentuhan permukaan, yang meningkatkan keperluan tork dari kotak gear. Ini juga bermakna pengeluar tong mesti mengawal kelurusan pada panjang yang lebih besar, itulah sebabnya kapasiti pemesinan ketepatan penting apabila memesan tong panjang. Ini adalah salah satu sebab pembeli berpengalaman tidak hanya meminta L/D terbesar yang tersedia. Mereka menentukan L/D yang sepadan dengan bahan, profil skru dan peralatan hiliran. Padanan seperti itu adalah tepat di mana pengeluar skru dan tong memperoleh nilainya. Pada kali seterusnya pembekal memetik extruder atau tong gantian, anda akan tahu bahawa nombor L/D adalah lebih daripada satu dimensi; ia adalah pernyataan tentang berapa banyak kerja yang direka bentuk untuk dilakukan oleh mesin.
Prinsip kerja penyemperit boleh diringkaskan sebagai suapan, mampat, cair, meter, dan bentuk; setiap komponen antara corong dan dadu wujud untuk menjadikan salah satu daripada lima langkah itu lebih stabil.
Jenis Penyemperit Utama yang Digunakan dalam Industri
Keluarga penyemperit biasanya dikategorikan mengikut geometri skru, dan setiap jenis menyediakan niche operasi yang berbeza. Mengetahui kategori ini memperdalam pemahaman anda tentang makna extruder dan membantu apabila anda membaca senarai produk pengeluar.
Penyemperit Skru Tunggal
Penyemperit skru tunggal adalah konfigurasi yang paling biasa dalam pemprosesan plastik. Satu skru berputar dalam tong licin, dan bahan bergerak ke hadapan melalui saluran lingkaran. Reka bentuk ini menjimatkan, mudah secara mekanikal dan boleh dipercayai untuk memproses pelet terkompaun dengan baik. Ia mendominasi aplikasi seperti penyemperitan paip, penyemperitan profil, tiupan filem dan tuangan lembaran, di mana output dan suhu yang konsisten adalah lebih penting daripada pencampuran sengit. Tong skru tunggal untuk aplikasi penyemperit biasanya dipadankan dengan jenis polimer, kadar keluaran dan nisbah L/D yang dipilih oleh jurutera proses.
 Tong Skru Tunggal untuk Extruder dengan Reka Bentuk Modular Tong ini sesuai dengan proses penyemperitan standard seperti paip, profil dan filem. Binaan modularnya memudahkan penyelenggaraan, manakala skru keluli aloi dan kawalan suhu yang tepat menyokong pencairan yang konsisten dan keluaran yang cekap. Lihat Produk →
Penyemperit Skru Berkembar
Penyemperit skru berkembar menggunakan dua skru selari atau kon berjalan sebelah menyebelah. Mereka dibahagikan lagi kepada jenis putaran bersama dan putaran balas, dan kepada pasangan jalinan dan tak jalinan. Skru berkembar selari putar bersama ialah tenaga kerja pengkompaunan, pengeluaran masterbatch dan penyahvolatilan kerana ia menjana tindakan ricih terkawal dan pembersihan diri. Skru berkembar kon mempunyai akar yang lebih luas pada hujung suapan dan diameter yang lebih kecil pada hujung nyahcas, yang memberikan nisbah mampatan yang tinggi tanpa terlalu padat bahan; ia adalah pilihan klasik untuk paip PVC dan garisan profil. Pemasangan skru dan tong berkembar kon direka untuk mengendalikan kepekaan ricih PVC yang rendah sambil mengekalkan penghantaran cair yang stabil ke cetakan.
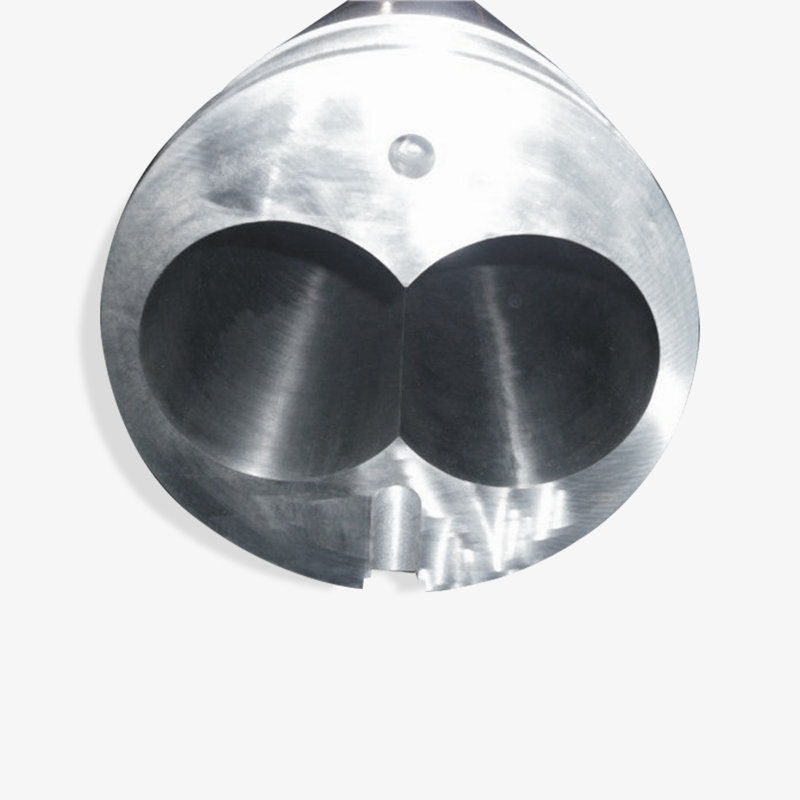 Skru Kembar Kon dan Pemasangan Tong untuk PVC Kejuruteraan untuk pemprosesan ricih rendah, skru dan tong berkembar kon ini memberikan leburan yang stabil pada cetakan. Ia menawarkan nisbah mampatan yang tinggi dan juga pencampuran, menjadikannya pilihan yang boleh dipercayai untuk saluran paip dan profil PVC. Lihat Produk →
Penyemperit Skru Planetary
Penyemperit skru planet menggabungkan satu skru utama pusat dengan beberapa skru planet yang disusun di sekeliling lilitannya. Spindle planet bergolek di antara skru utama dan tong beralur, mewujudkan sentuhan permukaan yang besar dan ricih lembut. Susunan ini sangat baik untuk bahan sensitif haba, terutamanya PVC tegar dan sebatian lain yang merosot di bawah ricih tinggi. Oleh kerana tindakan pencampuran berlaku merentasi banyak titik sentuhan kecil, suhu cair kekal rendah, dan bahan tambahan diagihkan dengan sangat sekata.
Ram dan Piston Extruder
Penyemperit ram dan penyemperit omboh tidak menggunakan skru berputar. Mereka menolak bahan dengan ram salingan, yang berguna untuk polimer berat molekul ultra-tinggi, preform getah dan pes makanan tertentu yang tidak boleh bertolak ansur dengan pencampuran skru. Keluaran mereka kurang seragam daripada mesin skru, tetapi mereka mengendalikan bahan yang sukar dengan pasti dan sering dijumpai dalam barisan pengeluaran khusus di mana tekanan, bukan pencampuran, adalah keperluan utama.
Perbandingan Jenis Extruder
Jadual di bawah memberikan anggaran julat rujukan untuk setiap konfigurasi. Nilai sebenar bergantung pada bahan, reka bentuk skru dan persediaan garisan, jadi gunakannya sebagai titik permulaan dan bukannya spesifikasi pembelian.
| taip | Kelajuan Skru Biasa | L/D biasa | Paling Sesuai Untuk |
|---|---|---|---|
| Skru tunggal | 20-120 rpm | 25-30:1 | Paip, profil, filem, lembaran, pelet standard |
| Skru berkembar selari | 200-600 rpm | 32-48:1 | Pengkompaunan, masterbatch, penyahvolatilisasi |
| Skru berkembar kon | 10-60 rpm | 18-25:1 | Paip PVC, profil, lembaran |
| Skru planet | 10-50 rpm | 16-20:1 | Bahan sensitif haba, sebatian PVC |
| Penyemperit Ram | Tidak dipacu skru | Tidak berkenaan | UHMWPE, preform getah, pes |
Jenis penyemperit yang anda perlukan kurang ditentukan oleh jenama dan lebih banyak oleh bahan, kadar ricih yang diperlukan dan bentuk produk hiliran; itulah sebabnya pembekal bertanya tentang resipi anda sebelum mereka memetik mesin.
Aplikasi Extruder merentas Industri
Makna extruder kekal abstrak sehingga anda memautkannya kepada produk sebenar. Mesin ini digunakan untuk menghasilkan hampir setiap artikel plastik separuh siap dalam bentuk berterusan, dan ia juga melayani industri getah, logam, seramik dan makanan dalam versi yang disesuaikan. Benang biasa sentiasa sama: bahan dipaksa melalui dadu dan mengambil keratan rentas tetap.
- Paip dan profil - Paip PVC, PE dan PP untuk bekalan air, saliran dan pengedaran gas, serta profil tingkap, bingkai pintu dan hiasan hiasan.
- Filem dan helaian - Filem tiupan untuk pembungkusan, filem tuang dan lembaran pembentuk termo untuk dulang, cawan dan lepuh.
- Pengkompaunan dan pelletizing - Garis skru berkembar yang mencampurkan bahan tambahan, pengisi dan pewarna ke dalam pelet homogen.
- Produk buih - Lembaran buih kapas mutiara EPE, papan penebat XPS, dan buih yang ditiup secara kimia.
- Wayar dan kabel - Salutan penyemperitan yang menggunakan lapisan penebat dan jaket pada teras konduktor.
- Produk getah - Penyemperit getah suapan kosong berbentuk jalur atau berprofil sebelum pemvulkanan.
- Makanan dan makanan - Penyemperit memasak membentuk snek, bijirin sarapan pagi dan makanan haiwan kesayangan.
- Percetakan 3D - Penyemperit filamen kecil mencairkan dan memendapkan lapisan plastik.
Dalam penyemperitan buih, contohnya, skru dan tong penyemperitan buih EPE khusus direka bentuk dengan geometri pencampuran dan penyejukan cair khas untuk mengawal fasa gas di dalam leburan. Perincian itu menunjukkan mengapa makna extruder generik tidak mencukupi apabila memilih alat ganti: geometri skru mesti sepadan dengan kimia proses, bukan hanya model mesin.
Kawasan Aplikasi dan Konfigurasi Skru Biasa
Jadual berikut menawarkan rujukan pantas untuk jenis penyemperit yang lazimnya dipilih dalam segmen produk yang berbeza. Reka bentuk mesin sebenar berbeza-beza, jadi anggap nilai sebagai orientasi industri dan bukannya pengiraan kejuruteraan akhir.
| Permohonan | Keluaran Biasa | Jenis Skru Biasa | Keperluan Proses Kritikal |
|---|---|---|---|
| Paip air | 200-1000 kg/j | Skru tunggal or conical twin | Ketebalan stabil, kiraan gel rendah |
| Profil tingkap PVC | 100-500 kg/j | Skru berkembar kon | Malah gabungan, degradasi rendah |
| Mengkompaun masterbatch | 500-3000 kg/j | Skru berkembar selari | Penyerakan tinggi, pembersihan diri |
| Lembaran buih EPE | 80-300 kg/j | Skru tunggal khas dengan pin pengadun | Struktur sel tertutup, penyejukan cair |
| Prabentuk hos getah | 50-400 kg/j | Skru penyemperit getah | Kenaikan suhu rendah, bentuk seragam |
Setiap aplikasi penyemperitan diterjemahkan ke dalam reka bentuk skru dan tong tertentu; paip, filem, buih dan sebatian kelihatan serupa dalam rajah umum tetapi memerlukan geometri skru yang sangat berbeza dalam amalan.
Cara Memilih Extruder: Kriteria Pemilihan untuk Pembeli
Memilih extruder adalah keputusan teknikal dan ekonomi. Pasukan pembelian sering menumpukan pada harga dan penghantaran, manakala jurutera pengeluaran menumpukan pada kualiti cair dan kestabilan. Proses pemilihan yang lengkap harus memuaskan kedua belah pihak. Peraturan di bawah terpakai sama ada anda membeli mesin penyemperitan lengkap atau set skru dan tong gantian.
Lima Faktor yang Mendorong Pemilihan
- Jenis bahan - Keluarga polimer, bahan tambahan, dan tetingkap pemprosesan yang diperlukan menentukan geometri skru dan bahan tong.
- Kadar keluaran - Diukur dalam kilogram sejam, bukan kuasa motor, kerana reka bentuk skru dan isipadu tong menetapkan had sebenar.
- geometri produk akhir - Paip, filem, profil, kepingan dan pelet masing-masing mengenakan keperluan acuan, penyejukan dan penarikan yang berbeza.
- Pakai persekitaran - Pengisi yang melelas, bahan kitar semula dan suhu perkhidmatan yang tinggi mempercepatkan kehausan skru dan tong.
- Kuasa dan infrastruktur - Voltan yang tersedia, air penyejuk, udara termampat dan ruang lantai semuanya mempengaruhi pilihan mesin akhir.
Rangka Kerja Rujukan untuk Membandingkan Cadangan Pembekal
Apabila pembekal menghantar sebut harga kepada anda, helaian teknikal biasanya mengandungi parameter berikut. Kad di bawah menunjukkan lima nombor yang perlu anda bandingkan merentas tawaran yang berbeza.
bahan
PE, PP, PVC, PA atau kompaun
PE, PP, PVC, PA atau kompaun
Output
Sasaran kg/j dan kelajuan skru
Sasaran kg/j dan kelajuan skru
Nisbah L/D
Dipilih mengikut jenis proses
Dipilih mengikut jenis proses
Nisbah mampatan
Julat 2:1 hingga 4:1 biasa
Julat 2:1 hingga 4:1 biasa
Bahan skru
Nitrided atau dwilogam
Nitrided atau dwilogam
Keserasian bahan diutamakan. Skru yang direka untuk PVC lembut tidak akan menghasilkan kualiti cair yang sama dengan polietilena berketumpatan tinggi, dan skru yang dimaksudkan untuk pelet mungkin bergelut dengan serbuk atau kisar semula. Sasaran output kemudian menolak banyak mesin: penyemperit skru tunggal 60 mm tidak boleh bersaing dengan skru berkembar selari 75 mm untuk pemprosesan pengkompaunan, tanpa mengira kuasa motor. Nisbah L/D dan nisbah mampatan harus dicadangkan berdasarkan produk anda, bukan pada katalog standard, kerana paip, filem dan profil semuanya memerlukan lengkung lebur yang berbeza. Akhir sekali, bahan skru dan rawatan permukaan menunjukkan jumlah penyelenggaraan yang perlu anda belanjakan untuk tahun-tahun akan datang.
Skru Tunggal atau Skru Berkembar: Pemeriksaan Dua Lajur Pantas
Jika anda masih memutuskan antara dua konfigurasi yang paling biasa, perbandingan mudah ini boleh membimbing perbualan dengan pembekal anda.
| Pilih penyemperit skru tunggal apabila... Bahan anda tiba sebagai pelet terkompaun dengan baik, output di bawah 800 kg/j boleh diterima, keutamaan anda ialah kesederhanaan operasi dan pelaburan awal yang lebih rendah, dan produk akhir ialah paip, profil, filem atau kepingan yang diperbuat daripada polimer standard. | Pilih penyemperit skru berkembar apabila... Anda memberi makan serbuk atau resipi dengan bahan tambahan, anda memerlukan serakan atau penyahvolatilisasi yang tinggi, anda memproses PVC tegar pada ricih rendah, atau anda menggabungkan masterbatch pada beberapa ratus kilogram sejam. |
Pengalaman pembekal juga penting. Pengilang yang membekalkan OEM dan pengguna pasaran selepas merentasi beberapa negara berkemungkinan besar mempunyai penyelesaian yang didokumenkan untuk masalah biasa seperti penyambungan, lonjakan atau kehausan skru pramatang. Contohnya, Jentera Gelombang Mikro telah membekalkan komponen skru dan tong ke pasaran termasuk Amerika Syarikat, Jerman, Dubai, Vietnam dan Thailand sejak 1990, yang memberikan maklum balas luas kepada pasukan kejuruteraannya daripada saluran penyemperitan sebenar yang beroperasi di bawah iklim, bahan mentah dan tahap kemahiran pengendali yang berbeza.
Jangan sekali-kali memilih penyemperit mengikut harga per kilogram keluaran sahaja; spesifikasi skru dan tong, pengalaman proses pembekal, dan sokongan selepas jualan menentukan kos sebenar pemilikan dalam tempoh lima tahun.
Penyelenggaraan Extruder: Melindungi Skru dan Tong
Penyemperit yang berjalan secara berterusan selama tiga anjakan menghadapi keadaan yang agresif: pengisi yang melelas, suhu tong tinggi dan tegasan haba kitaran. Oleh itu, skru dan tong dianggap sebagai bahagian haus yang boleh diganti, bukan komponen kekal. Hayat perkhidmatan mereka bergantung pada bahan yang diproses, reka bentuk skru, metalurgi, dan rutin penyelenggaraan.
Tanda-tanda biasa bahawa skru atau tong memerlukan perhatian termasuk turun naik dalam tekanan keluaran, peningkatan suhu cair, kualiti permukaan yang tidak baik, bintik hitam atau penurunan daya pengeluaran secara tiba-tiba. Peraturan mudah adalah untuk mengukur diameter skru dan lubang tong pada setiap hentian penyelenggaraan yang dirancang dan membandingkannya dengan jadual toleransi pengeluar. Perlu diingat juga bahawa reka bentuk modular boleh meningkatkan penyelenggaraan: bahagian suapan, segmen tong, dan juga elemen skru boleh diganti secara individu dan bukannya menggantikan keseluruhan komponen, yang mengurangkan masa henti dan kos. An penerangan tentang bagaimana reka bentuk modular meningkatkan kecekapan penyelenggaraan dan prestasi pengeluaran sistem tong tunggal penyemperit memberikan contoh praktikal pendekatan ini.
Perlindungan memakai ialah satu lagi keputusan pembelian yang termasuk dalam belanjawan penyelenggaraan. Skru nitrided mengendalikan bahan standard, manakala tong dwilogam dengan lapisan aloi tahan haus memanjangkan hayat perkhidmatan apabila talian memproses bahan yang diisi atau dikitar semula. Menggantikan tong kos jauh lebih tinggi daripada memilih lapisan yang betul pada permulaan, itulah sebabnya OEM yang berpengalaman bertanya tentang resipi sebelum mereka memuktamadkan spesifikasi komponen.
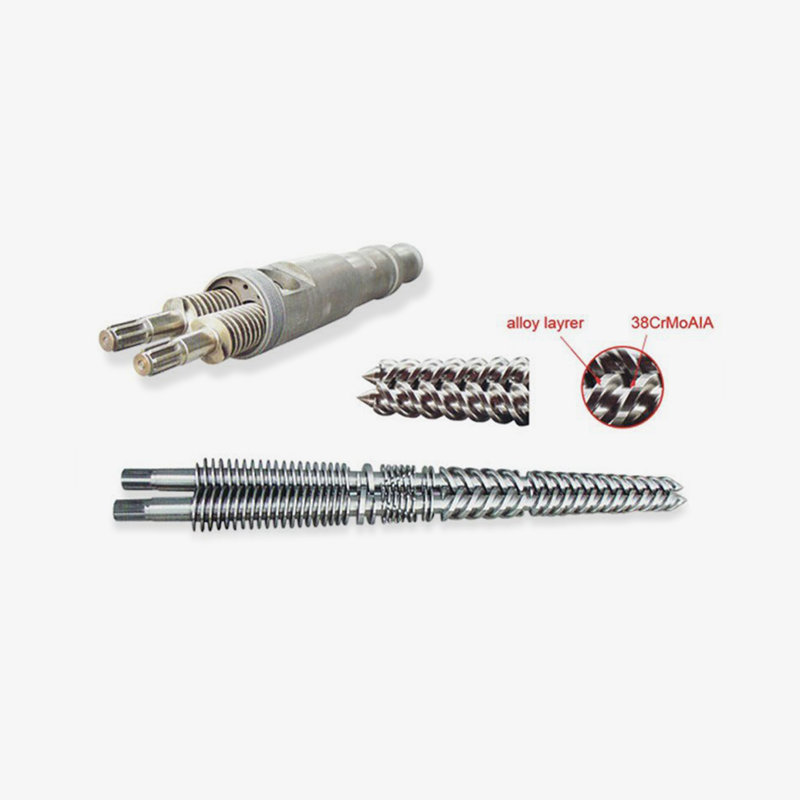 Tong Dwilogam dengan Lapisan Aloi Tahan Haus Lapisan dalam dwilogam memanjangkan hayat perkhidmatan apabila mengendalikan plastik yang diisi, dikitar semula atau kejuruteraan. Pemesinan ketepatan mengurangkan geseran dan penggunaan tenaga, menjadikan tong ini naik taraf tahan lama untuk menuntut aplikasi penyemperitan. Lihat Produk →
Tindakan penyelenggaraan yang paling menguntungkan dalam penyemperitan ialah pencegahan: pilih metalurgi yang betul, pantau kelegaan skru dan tong dengan kerap, dan gantikan bahagian haus sebelum ia merosakkan kotak gear atau peralatan hiliran.
Pengeluar, Pembekal dan Pemborong Extruder: Apa yang Perlu Diperhatikan
Oleh kerana penyemperit dibina di sekeliling teknologi skru dan tong, kualiti pembekal anda penting sama seperti reka bentuk mesin. Istilah "pengilang penyemperit" boleh merujuk kepada syarikat yang membina mesin penyemperitan lengkap, manakala "pembekal skru dan tong" menerangkan pembuat komponen yang menyuap mesin tersebut. Banyak pembina talian penyemperitan membeli skru dan tong mereka daripada pembekal khusus, itulah sebabnya pengeluar skru dan tong khusus seperti Jentera Gelombang Mikro boleh menjadi rakan kongsi strategik untuk pembuat mesin, penyepadu dan pengedar.
Dalam industri jentera plastik, syarikat yang sama sering bekerja sebagai pengilang, pembekal dan pemborong melalui saluran yang berbeza. Kilang OEM membeli komponen dalam jumlah, ejen serantau membeli untuk dijual semula, dan kilang pengguna akhir membeli alat ganti pada selang masa yang tidak tetap. Pengilang komponen yang berkebolehan harus dapat menyediakan ketiga-tiga mod: pengeluaran volum dengan toleransi yang konsisten, kejuruteraan tersuai untuk model OEM dan perkhidmatan selepas jualan untuk pesanan gantian. Jentera Gelombang Mikro, sebagai contoh, mengendalikan bengkel yang lebih besar daripada 10,000 meter persegi, menggaji lebih daripada 60 kakitangan, dan mengeksport ke pasaran seperti Amerika Syarikat, Jerman, Dubai, Vietnam dan Thailand. Isyarat skala ini adalah relevan kerana ia menunjukkan bahawa syarikat menguruskan rantaian bekalan yang panjang dan dokumentasi kualiti melebihi tahap pasaran tunggal.
Apabila menilai pembekal penyemperit yang berpotensi, minta tiga dokumen: sijil bahan untuk skru dan tong, laporan pemeriksaan toleransi dan senarai rujukan daripada pelanggan dalam aplikasi khusus anda. Pengilang yang telah menyediakan jenis pengeluaran anda selama bertahun-tahun adalah lebih mudah untuk digunakan daripada pengeluar yang hanya memahami mesin skru tunggal tujuan umum. Anda boleh menyemak profil syarikat dan kategori produk pada laman web rasmi pengeluar untuk memahami julat penyelesaian skru, tong dan mesin yang tersedia.
Sama ada anda memanggil mereka pengilang extruder, pembekal skru dan tong, atau pemborong jentera, kriteria penentu adalah sama: kapasiti pengeluaran, kawalan kualiti, pengalaman aplikasi dan kesediaan untuk merekayasa komponen mengikut resipi pelanggan.
Soalan Lazim tentang Pengertian dan Pemilihan Extruder
Apakah yang terkandung dalam maksud extruder dalam ayat mudah?Dalam satu ayat, penyemperit ialah mesin yang mencairkan dan menolak plastik atau bahan lain yang boleh digunakan melalui acuan untuk menghasilkan bentuk yang konsisten. Dalam bahasa kilang setiap hari, peralatan yang menukarkan pelet atau serbuk menjadi paip, filem, kepingan, profil atau pelet semula. |
Adakah extruder sama dengan mesin pengacuan suntikan?Tidak. Penyemperit berjalan secara berterusan untuk membuat produk keratan rentas yang panjang dan berterusan, manakala mesin pengacuan suntikan berputar untuk mengisi acuan tertutup dengan bahagian diskret. Kedua-dua mesin berkongsi teknologi skru dan tong yang serupa, tetapi output, logik kawalan dan perkakasnya berbeza. |
Apakah perbezaan antara skru tunggal dan penyemperit skru berkembar?Penyemperit skru tunggal menggunakan satu skru untuk menyampaikan, mencairkan dan mengukur bahan, dan ia berfungsi paling baik dengan pelet pra-kompaun. Penyemperit skru berkembar menggunakan dua skru dipadankan gear yang menyediakan lebih banyak pencampuran, pembersihan diri dan kawalan ke atas masa kediaman, itulah sebabnya ia lebih disukai untuk pengkompaunan, pemprosesan serbuk PVC dan penyemperitan reaktif. |
Apakah bahan yang boleh diproses oleh extruder?Kebanyakan termoplastik boleh diekstrusi, termasuk PE, PP, PVC, PS, ABS, PA dan PET. Extruder juga memproses sebatian getah, doh makanan, pes seramik, dan logam tertentu dalam bentuk khusus. Faktor pengehad biasanya reka bentuk skru dan tong, kerana setiap bahan mempunyai suhu pemprosesan tertentu dan toleransi ricih. |
Berapa lamakah skru dan tong penyemperit tahan?Jangka hayat perkhidmatan adalah dari kira-kira dua hingga lapan tahun bergantung pada bahan, kelajuan skru, pelapik tong dan rutin penyelenggaraan. Sebatian yang sangat melelas dengan gentian kaca atau kalsium karbonat boleh memakai tong nitrided dalam beberapa tahun, manakala tong dwilogam boleh bertahan lebih lama dalam keadaan yang sama. |
Apakah maksud nisbah L/D dalam penyemperit?Nisbah L/D ialah panjang kerja skru dibahagikan dengan diameter skru, dinyatakan sebagai nombor seperti 25:1 atau 40:1. Ia menunjukkan berapa banyak masa yang dihabiskan bahan di dalam tong untuk mencairkan, mencampurkan dan membina tekanan. L/D yang lebih tinggi biasanya meningkatkan kualiti cair tetapi meningkatkan kos, penggunaan kuasa dan ruang lantai. |
Memahami maksud penyemperit pada peringkat komponen ialah perlindungan terbaik daripada membeli mesin yang salah: skru dan tong, bukan nama jenama, tentukan sama ada talian penyemperitan anda akan berjalan lancar dalam jangka panjang.
Makna extruder berkembang daripada ayat kamus kepada gambaran teknikal yang lengkap sebaik sahaja anda memautkan definisi mesin kepada skru, tong, zon suhu dan aplikasinya. Skru dan tong kekal sebagai bahagian yang menentukan produktiviti dan kualiti bahagian, jadi pembeli harus menilai mereka dengan teliti seperti mereka menilai kotak gear atau motor. Sama ada anda seorang OEM yang merancang barisan baharu, pengedar membina katalog alat ganti atau pengurus penyelenggaraan yang mencari pengganti yang boleh dipercayai, selamatkan pengetahuan penyemperit anda terlebih dahulu, kemudian pilih rakan kongsi yang boleh menterjemah pengetahuan tersebut kepada komponen yang dipadankan.
Cara paling jelas untuk meletakkan makna extruder ke dalam tindakan adalah dengan memulakan dengan bahan dan produk yang anda ingin buat, kemudian bekerja ke belakang kepada geometri skru, spesifikasi tong dan keupayaan pembekal yang akan menyampaikan output tersebut dengan pasti selama bertahun-tahun.
Paparan galas terpilih


 浙公网安备 33090202000520 号
