


Pengarang: Weibo
Tarikh: Sep 15, 2026
Maksud Extruder: Jenis, Prinsip Kerja, dan Panduan Membeli Lengkap
Seorang jurutera penyenggaraan di sebuah kilang paip bersaiz sederhana pernah berhenti di hadapan saluran penyemperitannya dan bertanya kepada kami soalan yang terdengar lebih mudah daripada itu. Dia menunjuk ke arah tong panjang yang dipanaskan yang dipasang di antara kotak gear dan kepala die dan berkata: "Pengendali memanggil ini penyemperit, tetapi apabila dia bertanya kepada saya apa sebenarnya mesin itu lakukan, saya memerlukan jawapan yang lebih baik daripada 'ia membuat paip.'" Jawapan yang paling berguna ialah penyemperit ialah mesin pembentuk berterusan. Ia memerlukan butiran plastik yang longgar, mencairkannya di dalam tong yang dipanaskan dengan bantuan skru berputar, dan kemudian memaksa bahan cair melalui dadu untuk mencipta produk dengan keratan rentas tetap.
Dalam beberapa dekad yang lalu, penyemperit skru telah menjadi peralatan pengeluaran yang paling banyak digunakan dalam industri pemprosesan plastik. Paip air, bingkai tingkap, penebat kabel, beg beli-belah, filem pembungkusan, kepingan buih, dan juga pelet yang memberi makan kepada mesin pengacuan suntikan semuanya melalui penyemperit pada satu ketika dalam kehidupan mereka. Tujuan artikel ini adalah untuk menerangkan maksud penyemperit secara praktikal: pertama definisi, kemudian urutan kerja, kemudian jenis mesin utama, terminologi skru dan tong standard yang akan anda temui dalam lembaran data, dan akhirnya titik pemilihan dan penyelenggaraan yang menentukan sama ada talian penyemperitan berjalan lancar atau menghabiskan terlalu banyak masa di kedai pembaikan.
Extruder ialah mesin pembentuk berterusan: ia mencairkan butiran plastik dalam tong yang dipanaskan dengan skru berputar dan memaksa cair melalui dadu untuk menghasilkan bahagian yang panjang dengan keratan rentas yang tetap.
Apakah Maksud Extruder? Definisi Praktikal
Dalam kamus, perkataan extruder mempunyai makna yang sangat luas. Ia menerangkan seseorang atau mesin yang menyemperit sesuatu, dan dalam istilah pembuatan, definisi extruder biasanya merujuk kepada mesin yang membentuk bahan dengan memaksanya melalui acuan. Penyemperit logam menolak bilet aluminium yang dipanaskan melalui acuan untuk membentuk profil; penyemperit tanah liat membentuk batu bata dan jubin; penyemperit makanan memasak dan membentuk makanan ringan dan pasta. Dalam industri plastik, walau bagaimanapun, makna penyemperit telah menjadi melekat pada satu jenis mesin tertentu: penyemperit skru, kadangkala dipanggil penyemperit jenis skru atau penyemperit skru.
Perbezaannya penting kerana penyemperit plastik melakukan lebih daripada menolak bahan melalui dadu. Ia juga mencairkan polimer, mencampurkan bahan tambahan ke dalamnya, menyahgaskannya, dan membina tekanan. Mesin melakukan tugas-tugas ini dalam satu operasi berterusan. Itulah yang memisahkan penyemperit sebenar daripada pam ringkas atau pengadun kelompok. Apabila jurutera berkata "kami menghadapi masalah dengan penyemperit," dia biasanya bermaksud keseluruhan pemasangan skru dan tong, bersama-sama dengan sistem pemacu, pemanasan dan kawalannya.
Ia juga berguna untuk memisahkan mesin daripada proses. Penyemperitan ialah proses pembentukan berterusan; extruder ialah peralatan yang melaksanakannya. Banyak talian penyemperitan sebenarnya dibina di sekeliling satu penyemperit ditambah beberapa unit hiliran: sebuah dadu, penentukur, palung penyejuk, penghantar dan pemotong. Inilah sebabnya mengapa dua kilang boleh menghasilkan diameter paip yang sama dan masih mempunyai garisan yang sama sekali berbeza, bergantung pada reka bentuk skru, pelapik tong dan peralatan tambahan.
Akhir sekali, maksud extruder tidak boleh dikelirukan dengan mesin pengacuan suntikan. Kedua-duanya menggunakan skru dalam tong yang dipanaskan dan kedua-duanya memproses bahan termoplastik, tetapi mesin pengacuan suntikan berfungsi secara berselang-seli: ia membalas skru, mengisi acuan tertutup, membuka acuan, mengeluarkan bahagian dan mengulangi kitaran. Penyemperit menghantar aliran cair berterusan dan hanya mencapai keadaan mantap apabila skru berputar sentiasa pada kelajuan yang stabil dan aliran cair menjadi konsisten. Memahami keperluan keadaan mantap ini ialah langkah pertama ke arah memahami segala-galanya tentang penyemperitan.
Dalam plastik, penyemperit ialah mesin dipacu skru berterusan yang mencairkan, mencampur dan mengeluarkan polimer di bawah tekanan; pasangan skru-dan-tong, bukan die sahaja, menentukan prestasi keseluruhan proses.
Bagaimanakah Extruder Berfungsi? Prinsip Kerja
Setiap penyemperit skru, tanpa mengira jenama atau saiz, beroperasi pada prinsip fizikal yang sama: skru berputar di dalam tong yang dipasang rapat, menyeret polimer berbutir ke hadapan manakala haba dan geseran melembutkannya. Jika tong itu lutsinar dan anda boleh mengezum ke dalam saluran skru, anda akan melihat plastik bergerak sebagai gelombang lingkaran berterusan. Lima peringkat berbeza berlaku dalam perjalanan singkat itu dari corong ke die.
Lima Peringkat dari Butiran hingga Lebur
- Memberi makan. Pelet atau serbuk dari corong jatuh ke dalam saluran skru apabila skru berputar menyeret bahan ke hadapan. Zon suapan, dengan penerbangannya yang dalam, menentukan jumlah bahan yang boleh memasuki mesin.
- Meleleh. Geseran antara skru berputar dan dinding tong, ditambah haba daripada pemanas tong, mula mencairkan polimer. Dalam zon mampatan, apabila isipadu saluran menjadi lebih kecil, butiran dimampatkan terhadap permukaan tong panas dan filem cair terbentuk.
- Percampuran. Leburan berterusan ke hadapan, dan penerbangan skru mencipta ricih yang menyebarkan bahan tambahan, pigmen, pengisi dan gentian kaca secara sama rata melalui leburan.
- Pemeteran. Dalam zon pemeteran, saluran mempunyai kedalaman cetek yang berterusan. Di sini skru berfungsi sebagai pam anjakan positif, menyampaikan aliran cair terkawal tekanan yang stabil ke dalam acuan.
- Die membentuk. Di hujung tong, cair dipaksa melalui pembukaan die, yang memberikan produk bentuknya. Peralatan hiliran menarik, menyejukkan dan memotong profil yang muncul.
Komponen yang Membuat Urutan Mungkin
Setiap peringkat bergantung pada komponen mekanikal tertentu. Tong adalah tiub keluli tebal dan keras yang mengandungi bahan dan menyerap haba. Skru ialah elemen bergerak yang menyampaikan dan menguli plastik; nisbah diameter dan panjang-ke-diameternya sebahagian besarnya mengawal output dan kualiti cair. Sistem pemacu, biasanya motor AC dengan kotak gear, menentukan tork dan kelajuan skru. Jalur pemanasan di sekeliling tong membekalkan haba tambahan semasa permulaan dan mengawal suhu tong, manakala kipas penyejuk atau saluran air mengeluarkan haba berlebihan apabila ricih cair adalah tinggi. Die ialah orifis pembentuk akhir, dan penukar skrin atau plat pemutus di hadapan die menapis pencemaran. Kesemua komponen ini perlu bekerjasama kerana polimer tidak cair sebagai satu blok; ia cair secara beransur-ansur, dan sebarang gangguan dalam satu peringkat mengubah keadaan dalam setiap peringkat kemudian.
Apabila mesin berjalan seperti biasa, aliran cair pada acuan adalah seragam dan output setiap putaran skru adalah stabil. Apabila salah satu komponen mula gagal, tanda pertama hampir selalu muncul sebagai variasi dalam output, tekanan, atau suhu cair. Inilah sebabnya mengapa pasukan penyelenggaraan yang berpengalaman menonton tolok tekanan dan bacaan amperage motor daripada menunggu kecacatan produk yang boleh dilihat.
Geometri skru juga mengawal masa tinggal dan kadar ricih. Skru panjang dengan nisbah mampatan lembut memberikan masa tinggal yang lebih lama dan kadar ricih yang lebih rendah, yang sesuai untuk bahan sensitif haba seperti PVC. Skru pendek dengan nisbah mampatan curam menggunakan kadar ricih yang tinggi, yang meningkatkan pencampuran tetapi meningkatkan suhu cair. Tukar ganti ini dimainkan dalam setiap jenis skru yang diterangkan dalam bab seterusnya.
Semua penyemperit mengikut urutan lima peringkat yang sama: penyusuan, pencairan, pencampuran, pemeteran, dan pembentukan mati; ketidakseimbangan dalam mana-mana peringkat serta-merta muncul sebagai turun naik keluaran atau hanyut suhu cair.
Jenis Utama Extruder dan Maksud Setiap Nama
Dalam perbualan praktikal, "apa jenis penyemperit yang anda miliki?" hampir selalu merujuk kepada susunan skru. Skru ialah bahagian yang memberikan nama kepada mesin: penyemperit skru tunggal, penyemperit skru berkembar, penyemperit penggelek planet atau penyemperit ram. Setiap reka bentuk wujud kerana ia menyelesaikan masalah pemprosesan yang berbeza, dan memilih yang salah akan mengehadkan output atau merosakkan bahan.
Penyemperit Skru Tunggal
Penyemperit skru tunggal ialah jenis yang paling biasa di dunia dan mesin yang kebanyakan orang maksudkan apabila mereka menyebut "penyemperit". Ia terdiri daripada satu skru berputar dalam satu tong, biasanya dengan lubang licin atau bahagian suapan beralur. Kelebihannya ialah pembinaan ringkas, kos rendah, operasi mudah, dan keluaran yang boleh dipercayai untuk bahan yang jelas seperti polietilena, polipropilena dan polistirena. Kebanyakan saluran paip, profil, filem dan kepingan menggunakan penyemperit skru tunggal kerana produk ini memerlukan penghantaran cair yang stabil dan bukannya pencampuran intensif.
Reka bentuk skru untuk mesin skru tunggal mengikut geometri tiga zon klasik: zon suapan, zon mampatan dan zon pemeteran. Kedalaman dan panjang setiap zon menentukan nisbah mampatan, yang biasanya antara 2:1 dan 3.5:1 untuk polimer tujuan umum. Dengan skru yang dipilih dengan betul, penyemperit skru tunggal boleh memberikan tekanan cair yang sangat stabil, tetapi ia adalah pengadun sederhana; pengisi dan pigmen boleh kekal tersebar dengan baik melainkan skru mempunyai unsur campuran tambahan. Bagi kebanyakan pemproses, jawapannya ialah membeli skru dan tong tunggal sebagai pasangan yang dipadankan daripada pengilang pakar dan bukannya daripada sumber yang berasingan.
 Set Skru dan Tong Tunggal Dipadankan untuk Penyemperitan Stabil Pembekal ini menawarkan pasangan skru dan tong tunggal yang dipadankan yang direka untuk tekanan cair yang stabil dalam aplikasi jangka panjang seperti paip PE, filem dan kepingan. Pembinaan keluli aloi bermesin ketepatan menyokong pemplastikan yang konsisten dan kehausan yang berkurangan. Lihat Produk →
Aplikasi biasa untuk mesin skru tunggal termasuk paip air PE, paip PPR, filem polietilena, kepingan PP, profil PS dan penebat kabel. Dalam kerja-kerja ini, mesin menjalankan satu bahan untuk tempoh yang lama, dan profil skru ditala pada bahan itu sahaja.
Penyemperit Skru Berkembar: Selari dan Kon
Apabila aplikasi memerlukan pencampuran yang lebih baik atau pengendalian langsung serbuk, penyemperit skru berkembar biasanya merupakan jawapan yang lebih baik. Seperti namanya, mesin mempunyai dua skru bersebelahan dalam satu tong; skru boleh intermeshing atau tidak intermeshing, co-rotate atau counter-rotating. Untuk pengkompaunan termoplastik, susunan yang paling biasa ialah mencantumkan skru berkembar selari berputar bersama. Bor angka lapan dan profil skru mengelap sendiri memberikan pembaharuan permukaan yang baik dan kecekapan pencampuran yang tinggi dengan masa tinggal yang jauh lebih singkat daripada mesin skru tunggal. Artikel teknikal kami yang terdahulu menerangkan cara teknologi skru berkembar selari mencapai pencampuran, penyampaian dan pemprosesan bahan yang cekap secara terperinci langkah demi langkah.
Penyemperit skru berkembar kon berfungsi secara berbeza. Skru lebih luas di hujung suapan dan lebih sempit pada hujung pelepasan, dan tong sepadan dengan bentuk kon ini. Reka bentuk ini memampatkan bahan secara beransur-ansur, yang menghasilkan peleburan ricih yang lembut dan rendah. Mesin skru berkembar kon digunakan secara meluas untuk paip dan profil PVC tegar, kerana PVC sensitif kepada haba dan ricih; geometri kon mengekalkan suhu cair rendah sementara masih memberikan output tinggi pada kelajuan skru rendah.
 Skru dan Tong Berkembar Kon untuk Pemprosesan PVC Lembut Pemasangan skru dan tong berkembar kon memberikan peleburan ricih rendah yang ideal untuk paip dan profil PVC tegar. Keluli aloi berkualiti tinggi dengan geometri yang dioptimumkan meningkatkan keseragaman campuran sambil mengurangkan penggunaan tenaga dan kos penyelenggaraan. Lihat Produk →
Untuk pemproses, perbezaan praktikal boleh diringkaskan sebagai: skru berkembar selari bercampur terbaik dan sesuai untuk sebatian, masterbatch dan pelet; skru berkembar kon cair dengan lembut dan sesuai untuk serbuk PVC dan profil. Perkakas dan pasangan skru tidak boleh ditukar ganti antara kedua-dua jenis, walaupun diameter luar adalah sama, kerana geometri tirus adalah unik untuk setiap model mesin.
Penyemperit Penggelek Planetary
Penyemperit roller planet ialah reka bentuk khas yang menduduki bahagian tengah antara skru tunggal dan skru berkembar. Skru utama, dipanggil gulung matahari atau gelendong tengah, dikelilingi oleh beberapa gelendong planet yang lebih kecil yang berputar di dalam tong dengan dinding dalam beralur. Hasilnya ialah permukaan pertukaran haba yang sangat besar dalam panjang padat. Bahan dicukur dalam banyak jurang kecil pada suhu yang sama, yang memberikan keseragaman haba yang sangat baik tanpa ricih mekanikal yang tinggi. Mesin ini selalunya berfungsi sebagai pam cair dalam garisan filem dan kepingan, atau sebagai peringkat pencampuran akhir betul-betul sebelum penukar skrin, di mana ia mengeluarkan aglomerat dan perbezaan suhu yang ditinggalkan oleh skru tunggal hulu.
Penyemperit Khas Digunakan dalam Pemprosesan Getah dan Buih
Penyemperit getah, juga dipanggil skru getah suapan suam atau suapan sejuk, direka bentuk untuk sebatian getah; mereka mempunyai penerbangan yang lebih dalam dan kelajuan yang lebih rendah untuk mengelakkan terlalu panas elastomer. Untuk polietilena berbuih, pemproses menggunakan set skru penyemperitan buih EPE, yang dioptimumkan untuk menyuntik agen tiupan ke dalam cair pada tekanan yang stabil. Terdapat juga penyemperit ram, yang menolak blok bahan pepejal, seperti PTFE atau UHMWPE, ke hadapan dengan omboh dan bukannya skru berputar. Mesin ini tidak mencairkan polimer dengan cara yang sama seperti mesin skru; mereka bergantung pada tekanan tinggi dan die yang dipanaskan.
| Jenis penyemperit | Susunan skru | Nisbah L/D biasa | Paling sesuai untuk | Produk biasa |
|---|---|---|---|---|
| Skru tunggal | Satu skru dalam tong | 20:1 hingga 34:1 | Penghantaran cair yang stabil untuk polimer standard | Paip, profil, filem, kepingan, salutan kabel |
| Skru berkembar selari | Dua skru putar bersama yang saling bersambung | 28:1 hingga 48:1 | Pencampuran dan penggabungan sengit | Masterbatch, sebatian, pelet kitar semula |
| Skru berkembar kon | Dua skru putar balas penumpu | 16:1 hingga 25:1 | Pencairan lembut serbuk sensitif haba | Paip PVC tegar, profil, komposit kayu-plastik |
| Penggelek planet | Spindle tengah dengan satelit planet | 5:1 hingga 15:1 | Rawatan haba dan homogenisasi cair | Garisan filem dan kepingan sebagai pam cair |
| Suapan sejuk getah | Satu skru terbang dalam | 8:1 hingga 16:1 | Penyemperitan sebatian getah tidak tervulkan | Kedap getah, komponen tayar, gasket |
| Penyemperit Ram | Pemacu omboh, tiada skru berputar | Tidak berkenaan | Polimer kelikatan tinggi yang hampir tidak cair | Rod, tiub, profil PTFE dan UHMWPE |
Nama penyemperit memberitahu anda susunan skrunya, dan susunan itu menentukan bahan yang boleh diproses, tenaga campuran yang boleh dihantar dan bentuk produk yang boleh dikekalkan secara ekonomi.
Skru dan Tong: Komponen Teras yang Mentakrifkan Extruder
Kedua-dua pereka mesin dan orang penyelenggaraan yang berpengalaman akan memberitahu anda bahawa penyemperit sebenar ialah skru dan tong. Motor, kotak gear dan sistem pemanasan wujud hanya untuk memutar skru dan memastikan tong pada suhu yang betul. Jika pasangan skru dan laras berprestasi buruk, tiada apa-apa pun di hiliran boleh membaikinya. Bab ini menerangkan geometri, bahan dan tingkap pemprosesan yang mentakrifkan cara set laras skru harus difahami.
Geometri Skru: Diameter, Nisbah L/D dan Nisbah Mampatan
Nombor pertama dalam mana-mana lembaran data extruder ialah diameter skru, biasanya diberikan dalam milimeter. Penyemperit skru tunggal 75 mm, sebagai contoh, bermakna diameter luar skru adalah 75 mm; kapasiti keluaran berskala kira-kira dengan segi empat sama diameter, jadi skru 90 mm boleh menyampaikan lebih banyak output pada kelajuan skru yang sama. Nombor kedua ialah nisbah L/D, nisbah panjang tong kepada diameter skru. Skru 75 mm dengan nisbah L/D 30 bermakna panjang laras berkesan ialah 2250 mm. Mesin yang lebih panjang memberikan masa tinggal yang lebih lama dan lebih panjang pencampuran, yang berguna apabila bahan tambahan mesti dimasukkan secara beransur-ansur.
Nisbah mampatan ialah nisbah kedalaman saluran dalam zon suapan kepada kedalaman saluran dalam zon pemeteran. Ia mewakili betapa kuatnya bahan itu dipicit semasa ia bergerak di sepanjang skru. Skru tujuan am biasa mempunyai nisbah mampatan 2.5:1 hingga 3:1. Jika nisbah terlalu rendah, leburan tidak cukup bertekanan dan keluaran melonjak; jika ia terlalu tinggi, leburan menjadi terlalu panas dan polimer merosot.
Pembinaan Tong dan Pelapik Dalaman
Tong perlu mengandungi tekanan tinggi, mengalirkan haba secara sama rata, dan menahan haus. Penyemperit kecil menggunakan tong sekeping yang diperbuat daripada keluli keras dengan rawatan nitriding pada lubang. Mesin dan mesin besar yang menjalankan bahan yang melelas atau menghakis menggunakan tong dwilogam: cangkerang keluli yang kuat dengan lapisan dalam yang sangat keras yang digunakan oleh tuangan atau pensinteran emparan. Bahan pelapik yang paling biasa ialah aloi besi kromium tinggi dan tungsten karbida.
Haus dalam tong biasanya muncul dahulu di zon suapan kerana bahan masih pepejal di sana dan mencipta geseran tinggi melalui pelet. Untuk bahan bertetulang gentian kaca, zon haus tinggi sering beralih ke zon pemeteran, di mana kelajuan cair adalah tinggi dan hujung gentian melelas logam. Kakisan, yang biasa berlaku apabila memproses PVC atau kalis api tertentu yang membebaskan gas berasid, menyerang keseluruhan panjang tong. Pilihan yang betul antara keluli nitrid, kromium tinggi dwilogam, dan karbida tungsten dwilogam bergantung pada resipi bahan, bukan hanya pada bajet.
 Skru dan Tong dwilogam untuk Bahan Pelelas dan Menghakis Pilihan skru dan tong dwilogam dengan tungsten karbida atau aloi berasaskan nikel memberikan hayat perkhidmatan yang panjang untuk plastik bertetulang gentian kaca dan menghakis. Kekerasan sehingga HRC60-70 mengurangkan kekerapan penggantian dan menyokong operasi suhu tinggi yang berterusan. Lihat Produk →
Gred keluli skru mengikut falsafah yang sama. Skru nitrided dikeraskan dalam rawatan gas-nitriding dan menyediakan penyelesaian kos rendah untuk polimer standard. Untuk sebatian yang melelas, skru dwilogam dengan muka keras pada tepi penerbangan, atau salutan pelindung penuh, memanjangkan hayat perkhidmatan dengan ketara. Sesetengah pemproses memilih reka bentuk skru boleh tukar ganti, juga dipanggil skru modular, supaya mesin yang sama boleh menjalankan beberapa resipi produk dengan menukar skru sahaja, pendekatan yang turut memudahkan penyelenggaraan.
Memilih Tetingkap Pemprosesan: Mengapa Tetapan Suhu Tong Ikut Bahan
Titik tetapan suhu tong tidak sekali-kali sewenang-wenangnya; mereka mengikuti tetingkap pemprosesan polimer. Setiap termoplastik lembut dan cair dalam julat yang agak sempit, dan jatuh di luar julat ini menghasilkan masalah kualiti yang boleh dilihat. Jika tong terlalu sejuk, leburan kekal likat dan tidak stabil, menyebabkan keluaran melonjak dan butiran tidak cair dalam produk. Jika tong terlalu panas, polimer merosot dan produk bertukar menjadi kuning, rapuh, atau kelabu tercuci. Atas sebab ini, sebarang takrifan yang bermakna bagi penyemperit termasuk idea laluan suhu terkawal dari corong hingga mati.
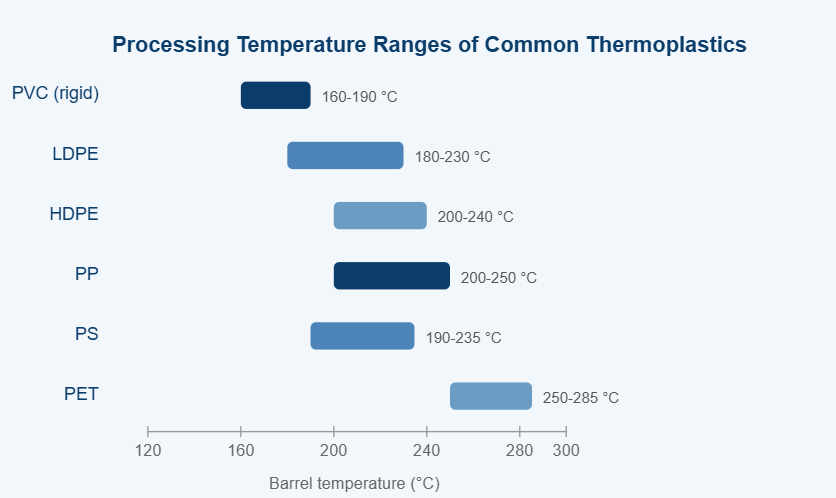
Tingkap suhu tong biasa untuk enam termoplastik biasa yang diproses pada penyemperit skru. Titik tetapan sebenar bergantung pada masa kediaman, reka bentuk skru dan pakej penstabil.
Carta di atas membandingkan anggaran tetingkap suhu tong untuk enam termoplastik yang diproses secara rutin pada penyemperit skru tunggal dan skru berkembar. Mesej pertama carta ialah plastik komoditi biasa tidak boleh ditukar ganti; setiap resin menuntut kawasan suhunya sendiri. PVC terletak di hujung bawah kerana ia mula terurai sekitar 200°C, membebaskan asid hidroklorik dan bertukar warna dengan cepat. Polietilena meliputi tetingkap yang memaafkan dan lebar, itulah sebabnya LDPE kekal sebagai bahan yang paling mudah untuk diekstrusi oleh pemula. HDPE memerlukan titik tetapan tong yang lebih tinggi sedikit daripada LDPE untuk mengelakkan kristal tidak cair dalam filem. Polipropilena berkelakuan sama sebelum degradasi, tetapi takat leburnya yang tajam bermakna variasi hanya beberapa darjah boleh mengubah aliran cair dengan jelas. Polistirena juga memaafkan dalam suhu tetapi cenderung memerlukan pengudaraan yang baik pada mesin yang lebih besar. PET memerlukan suhu tertinggi, dan ia memerlukan pengeringan yang teliti sebelum penyemperitan kerana lembapan menghidrolisis rantai polimer dan mengurangkan kelikatan. Tingkap yang berbeza secara langsung mempengaruhi reka bentuk skru: bahan suhu rendah bertolak ansur dengan ricih tinggi, manakala bahan suhu tinggi memerlukan profil ricih yang lebih rendah dan zon pemeteran yang lebih panjang. Oleh itu, apabila pemproses bertukar daripada PVC kepada PP pada mesin yang sama, amalan yang disyorkan ialah menggantikan set skru-tong dengan satu yang direka untuk polimer baharu. Turun naik bahan mentah, seperti berat molekul yang berbeza, juga mengalihkan tetingkap yang ideal, jadi pengendali yang berpengalaman sentiasa memberi perhatian kepada arah aliran suhu cair, bukan sahaja pada titik set tong. Ringkasnya, carta menerangkan mengapa skru dan tong penyemperit tidak pernah satu saiz untuk semua.
Pilihan Tahan Haus dan Rawatan Permukaan
Kes nitrided
Permukaan nitrogen yang mengeras; kos rendah; sesuai untuk pemprosesan PE dan PP yang bersih.
Lapisan kromium tinggi dwilogam
Haus yang seimbang dan rintangan kakisan; piawai untuk sebatian berisi talkum dan kalsium karbonat.
Lapisan tungsten-karbida dwilogam
Rintangan haus teratas untuk bahan pelelas gentian kaca dan mineral.
Skru modular dengan elemen haus yang boleh diganti
Untuk pemproses yang kerap menukar resipi dan mahukan kos penggantian yang lebih rendah.
Pilihan antara pilihan ini mengubah jumlah kos pemilikan mesin. Tong nitrided boleh dibaiki dengan menanggalkan permukaan lama dan nitriding semula, tetapi lapisan tungsten-carbide yang haus biasanya memerlukan tong baru. Sebaliknya, mesin keluaran besar yang menjalankan sebatian gentian kaca biasanya membayar balik lapisan tungsten-karbida dalam satu musim pengeluaran, kerana masa henti dikurangkan.
Skru dan tong adalah pasangan kerja tunggal; geometri, gred keluli dan rawatan permukaan semuanya mesti dipadankan dengan polimer dan pengisinya, dan carta suhu pemprosesan ialah peta untuk pilihan itu.
Aplikasi Perindustrian Biasa Extruder
Extruder muncul dalam hampir setiap sektor pembuatan plastik, tetapi tugas yang mereka lakukan boleh dikumpulkan kepada dua keluarga: membentuk langsung profil siap dan mencampurkan bahan yang kemudiannya dibentuk menjadi pelet, filem atau barangan separuh siap lain. Memahami keluarga mana milik aplikasi anda adalah penting semasa membaca lembaran data peralatan.
| Pembentukan Terus Profil Selesai
| Mengkompaun dan Menuntut Semula
|
Peraturan praktikal yang berguna: jika produk mesti mengekalkan keratan rentas yang tepat, pilih jenis penyemperit yang dikenali untuk output yang stabil dan gunakan skru yang direka bentuk untuk produk tunggal itu; jika produk adalah pelet atau sebatian yang komposisi tepatnya lebih penting daripada bentuknya, pilih mesin dengan pencampuran intensif dan berikan lebih banyak masa penyelenggaraan untuk perubahan skru.
Penyemperitan buih patut diberi perhatian khusus kerana ia menggabungkan kedua-dua keluarga. Set laras skru buih EPE mesti terlebih dahulu mencairkan polimer sepenuhnya, kemudian menyuntik agen tiupan fizikal ke dalam cair, dan kemudian mengekalkan cair di bawah tekanan tinggi sehingga keluar die. Keseluruhan profil skru dioptimumkan untuk laluan tekanan ini, itulah sebabnya pemproses polietilena berbuih tidak menjalankan skru PE standard.
Aplikasi penyemperitan terbahagi kepada pembentukan langsung dan pengkompaunan intensif campuran; memilih keluarga mesin yang salah bermakna melawan produk, skru, dan jadual penyelenggaraan dari hari pertama.
Cara Memilih Extruder, Skru dan Tong yang Tepat
Memilih penyemperit, atau menggantikan skru dan larasnya, ialah keputusan yang harus dibuat dengan nombor lembaran data dan bukannya tekaan. Lima faktor membawa sebahagian besar berat.
- Resipi bahan dan bentuk: jenis resin, bahan tambahan, pengisi, kandungan kitar semula, dan sama ada suapan itu adalah pelet atau serbuk dara.
- Sasaran output: kg/j yang diperlukan, yang menentukan diameter skru minimum dan kuasa pemacu. Menggandakan diameter skru kira-kira empat kali ganda kapasiti pengepaman pada kelajuan skru yang sama.
- Keperluan kualiti cair: toleransi pada ketebalan dinding, pengedaran pengisi, dan warna; toleransi yang menuntut memerlukan nisbah L/D yang lebih panjang dan mungkin penghalang atau skru pencampur.
- Persekitaran haus dan kakisan: pengisi yang melelas seperti gentian kaca, talkum, dan titanium dioksida, dan hasil sampingan yang menghakis seperti gas penguraian PVC, memutuskan antara bahan nitrid dan dwilogam.
- Antara muka mesin sedia ada: dimensi bebibir, ketinggian garis tengah, alur kunci pemacu, zon pemanasan dan perisian kawalan mesti sepadan dengan tepat.
| Faktor | Perkara yang perlu disahkan | Akibat daripada pilihan yang salah |
|---|---|---|
| Resipi polimer | Indeks aliran cair, bahan tambahan, peratusan pengisi, kebolehdegradasian | Terlalu panas, kehausan skru atau penyebaran yang lemah |
| Keluaran | kg/j pada kelajuan skru dan tekanan belakang yang diberikan | Talian tidak dapat mencapai sasaran pengeluaran |
| Nisbah L/D | Nisbah panjang kepada diameter diperlukan untuk resipi | L/D pendek bermaksud lebur yang tidak stabil; L/D yang panjang berisiko kerosakan haba |
| Nisbah mampatan | Padankan dengan jenis polimer dan ketumpatan pukal | Butiran bergelombang, terbakar atau tidak cair |
| Pakai perlindungan | Jenis pelapik untuk tong dan menghadap untuk skru | Haus pramatang dan pencemaran produk dengan zarah logam |
| Kesesuaian geometri | Diameter, panjang keseluruhan, alur kunci, zon pemanas, bebibir | Mesin tidak boleh dipasang atau kebocoran cair |
Bekerja dengan Pengeluar Skru dan Tong
Oleh kerana skru dan tong adalah bahagian tersuai, hasil terbaik diperoleh daripada bekerja dengan pengilang yang bertanya soalan yang betul sebelum memetik. Seorang yang cekap pengeluar komponen jentera plastik akan meminta jenama mesin, diameter skru, nisbah L/D, sasaran keluaran, polimer dan bahan tambahan yang anda jalankan, dan mod kegagalan semasa, sama ada haus, kakisan atau pencampuran yang lemah. Mereka juga harus bersetuju dengan ukuran lukisan yang tepat, kerana dimensi setengah milimeter boleh mengubah output dan tingkah laku lebur. Dalam kebanyakan pasaran eksport, pemproses membeli set skru-tong terus daripada pengilang untuk mengelakkan penandaan pemborong perantaraan, dan mereka menerima sokongan aplikasi pada masa yang sama.
Di bengkel kami sendiri, yang ditubuhkan pada tahun 1990 dan telah memberi perkhidmatan kepada pelanggan di Amerika Syarikat, Jerman, Dubai, Vietnam, dan Thailand, kami sering melihat kesilapan yang sama: pemproses membeli mesin penyemperit lengkap daripada satu pembekal dan kemudiannya membeli set laras skru daripada sumber yang berbeza, mengharapkan ia boleh ditukar ganti. Dalam amalan, set skru dan tong mesti dihasilkan sebagai pasangan yang sepadan, dengan kelegaan jejari dan toleransi penerbangan yang betul. Apabila ia dipadankan, output setiap revolusi kekal stabil dan mesin berjalan dengan senyap; apabila tidak, anda dapat melihat lonjakan, turun naik suhu dan kehausan yang cepat.
Memilih set laras skru bermula dengan lima nombor: bahan, output, kualiti cair, persekitaran haus dan antara muka mesin; ia berakhir dengan satu pasangan komponen dipadankan tersuai.
Penyelenggaraan, Pakai dan Hayat Perkhidmatan
Malah penyemperit yang dipilih dengan betul akan haus. Skru dan tong adalah bahagian mesin sentuhan, dan setiap pusingan skru menghasilkan sedikit geseran terhadap dinding tong dan terhadap bahan. Persoalan sebenar bukanlah sama ada haus akan berlaku tetapi berapa cepat dan di zon mana.
Mekanisme Pakai Paling Biasa
- Haus kasar daripada pengisi: gentian kaca, kalsium karbonat, talkum, dan titanium dioksida bertindak seperti kertas pasir di dalam tong.
- Haus menghakis daripada produk sampingan berasid: Penguraian PVC membebaskan asid hidroklorik; kalis api dan beberapa polimer berasaskan bio membebaskan sebatian agresif lain.
- Sentuhan logam ke logam yang disebabkan oleh salah jajaran, skru bengkok, atau beban sisi yang berlebihan; ini adalah cara terpantas untuk memusnahkan kedua-dua bahagian.
- Hakisan pada zon pemeteran dan tepi penerbangan daripada halaju cair tinggi, paling ketara pada sebatian bertetulang atau resin suhu tinggi.
Gejala yang Menunjukkan Kehausan
- Output menurun sebanyak 10% atau lebih pada kelajuan skru dan tekanan belakang yang sama.
- Suhu cair mula turun naik tanpa perubahan titik set.
- Variasi ketebalan produk muncul, terutamanya di sepanjang satu sisi acuan.
- Bintik hitam atau jalur gelap muncul dalam cair; bahan yang terperangkap dalam poket haus akan merosot dari semasa ke semasa.
- Skru kesesakan, bunyi luar biasa, atau amperage motor yang tinggi menunjukkan gangguan mekanikal.
Rutin Penyelenggaraan Pencegahan Asas
- Ukur diameter luar skru dan diameter lubang tong di zon suapan, mampatan dan pemeteran setiap 6 hingga 12 bulan, bergantung pada bahan.
- Simpan rekod output setiap revolusi skru; aliran menurun yang perlahan lebih dipercayai daripada satu ukuran.
- Bersihkan mesin dengan teliti sebelum ditutup, terutamanya apabila menjalankan PVC atau bahan menghakis lain.
- Periksa tepi penerbangan skru untuk pembulatan atau retak dan lubang tong untuk pemarkahan atau permukaan kasar.
- Periksa penjajaran antara kotak gear dan tong, dan sahkan bahawa skru lurus.
- Bekerjasama dengan pembekal alat ganti yang boleh dipercayai dan sediakan set laras skru ganti untuk saluran kritikal.
Penyelenggaraan rutin memanjangkan hayat perkhidmatan, tetapi akhirnya setiap set skru dan tong mencapai had. Peraturan am dalam industri ialah skru nitrided bertahan satu hingga dua tahun dalam keadaan baik; skru dwilogam boleh bertahan tiga hingga lima tahun atau lebih dalam perkhidmatan yang melelas. Apabila lubang tong dibesarkan lebih daripada kira-kira 0.3 hingga 0.5 mm melebihi dimensi asal, set dipadankan baharu biasanya lebih menjimatkan daripada membaik pulih.
Pakai dalam extruder bukan kecemasan; ia adalah keadaan biasa yang boleh dikesan, dirancang sekitar, dan diperlahankan dengan pemilihan bahan yang betul dan rutin pengukuran yang mudah.
Soalan Lazim Mengenai Extruder
Ini ialah soalan yang paling kerap ditanya oleh pengendali dan pasukan pembelian apabila mereka bermula dengan penyemperitan.
Apakah definisi mudah penyemperit?
Secara ringkasnya, maksud extruder dalam pengeluaran plastik ialah mesin yang mencairkan dan mengepam bahan plastik secara berterusan melalui acuan untuk menghasilkan produk yang panjang dengan keratan rentas yang tetap. Dalam satu ayat: bahan mentah masuk ke satu sisi, bahan cair dan bertekanan keluar dari sisi yang lain, dan skru di dalam tong yang dipanaskan melakukan penolak dan pencampuran. Istilah yang sama digunakan dalam penyemperitan logam, tetapi dalam plastik, "extruder" hampir selalu bermaksud penyemperit skru dengan tong dan skru berputar.
Apakah perbezaan antara penyemperit dan mesin pengacuan suntikan?
Penyemperit berfungsi secara berterusan dan menghasilkan profil, filem, kepingan atau pelet yang tidak berkesudahan. Mesin pengacuan suntikan berfungsi secara berselang-seli: ia mencairkan polimer dengan skru, menyuntik cair ke dalam acuan tertutup, menahan tekanan, kemudian membuka acuan dan mengeluarkan bahagian tersebut. Banyak pemproses memiliki kedua-dua jenis. Set laras skru bagi mesin pengacuan suntikan adalah serupa tetapi biasanya lebih pendek dan direka bentuk untuk pergerakan salingan, jadi ia tidak boleh digantikan dengan skru penyemperit.
Apakah sebenarnya yang dilakukan oleh skru di dalam penyemperit?
Skru mempunyai tiga kerja: membawa bahan pepejal ke hadapan, mencairkannya, dan membina tekanan. Ia kelihatan seperti lingkaran mudah, tetapi kedalaman saluran, padang penerbangan dan panjangnya menentukan berapa banyak haba yang dijana oleh geseran, seberapa baik bahan tambahan dicampur, dan sejauh mana outputnya stabil. Perubahan kecil dalam nisbah mampatan boleh mengubah suhu cair beberapa darjah, itulah sebabnya skru dianggap sebagai jantung mesin.
Bahan yang manakah boleh diproses pada penyemperit?
Kebanyakan termoplastik: PE, PP, PVC, PS, ABS, PA, PET, dan banyak kopolimer, serta sebatian getah dan produk pes makanan tertentu dalam industri makanan. Faktor pengehad ialah aliran cair, kestabilan terma, dan kakisan tong. Bahan yang terurai berhampiran takat leburnya, seperti PVC, memerlukan reka bentuk skru ricih rendah; bahan dengan kelikatan cair yang sangat tinggi, seperti PTFE, memerlukan peralatan jenis ram khas dan bukannya skru biasa.
Skru tunggal atau skru berkembar: yang mana lebih baik?
Kedua-duanya tidak lebih baik secara universal; kedua-dua jenis menjawab soalan yang berbeza. Jika kerja anda adalah pengeluaran paip atau filem ringkas, penyemperit skru tunggal adalah kos rendah dan mudah dikendalikan. Jika anda perlu mencampurkan pigmen, pengisi atau kandungan kitar semula ke dalam polimer, atau anda memberi makan serbuk dan bukannya pelet, penyemperit skru berkembar adalah lebih berkesan. Untuk serbuk PVC, banyak pemproses di seluruh dunia memilih skru berkembar kon kerana ia memberikan lebur lembut pada output tinggi. Istilah "lebih baik" bergantung pada resipi anda, sasaran keluaran dan toleransi produk.
Berapa lamakah skru dan tong penyemperit tahan?
Hayat perkhidmatan berbeza dari kurang daripada satu tahun hingga lebih daripada lima tahun, bergantung pada kandungan bahan yang melelas dan menghakis, suhu tong, kelajuan skru, dan betapa berhati-hati mesin itu diselenggara. Menjalankan sebatian bertetulang gentian kaca dengan tong nitrided sering menghasilkan haus yang boleh dilihat dalam satu musim; lapisan tungsten-karbida dwilogam dalam perkhidmatan yang sama boleh bertahan beberapa kali lebih lama. Kaedah pintar adalah untuk mengukur diameter skru dan lubang tong secara berkala dan menggantikan set apabila output jatuh atau variasi ketebalan muncul.
Takrifan praktikal penyemperit ialah mesin lebur dan pengepaman berterusan, dan identiti sebenarnya ditentukan oleh pasangan laras skru di dalamnya.
Memahami maksud extruder tidak memerlukan ijazah dalam kejuruteraan polimer, tetapi ia memerlukan model mental yang betul. Sebaik sahaja anda melihat mesin sebagai saluran paip lima peringkat berterusan: menyuap, mencairkan, mencampurkan, pemeteran dan membentuk cetakan, setiap lembaran data, setiap senarai alat ganti dan setiap perbualan penyelesaian masalah menjadi lebih telus.
Dengan lebih daripada tiga dekad pengalaman dalam pengeluaran tong skru tunggal, kembar selari, kembar kon, planet dan set laras skru dwilogam, syarikat kami membekalkan kedua-dua komponen tunggal dan penyelesaian laras skru lengkap kepada pembina jentera plastik dan pemproses plastik. Jika talian semasa anda mengalami output yang melonjak, cair tidak sekata atau haus skru yang cepat, hantarkan kepada kami jenama mesin dan resipi produk, dan kami akan mengesyorkan set laras skru yang sesuai dengan kedua-dua mesin anda dan bajet anda.
Sepasang skru dan tong berkualiti tinggi ialah peningkatan prestasi paling menjimatkan yang boleh dibuat oleh pemproses: ia meningkatkan kestabilan output, toleransi produk, kecekapan tenaga dan selang penggantian pada masa yang sama.
Paparan galas terpilih


 浙公网安备 33090202000520 号
